


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-08 Pochodzenie: Strona
Pozyskiwanie budynków stalowych z rynków zagranicznych zapewnia bardzo konkurencyjne terminy produkcji i dostępność materiałów. Jednakże korzyści te ostro kontrastują z poważnym ryzykiem finansowym i prawnym związanym z importem konstrukcji niezgodnych z wymaganiami lub źle wyprodukowanych. Atrakcyjne główne stawki fabryczne często maskują rzeczywiste całkowite koszty dostawy, zgodność z lokalnymi przepisami budowlanymi i wyzwania związane z montażem na miejscu. Tania oferta może ukrywać materiały niespełniające norm, nieodpowiednią inżynierię lub słabą wydajność produkcji. Potrzebujesz systematycznych ram oceny opartych na dowodach. Kierownicy projektów, programiści i specjaliści ds. zakupów muszą rygorystycznie weryfikować dostawców. Przed przekazaniem jakichkolwiek środków musisz zatwierdzić standardy inżynieryjne i zabezpieczyć łańcuch dostaw. W tym przewodniku opisano dokładne kroki oceny a prefabrykowana konstrukcja stalowa z Chin, zapewniająca, że Twój projekt spełnia wszystkie wymagania strukturalne, prawne i logistyczne bez uszczerbku dla bezpieczeństwa.
Zgodność z przepisami nie podlega negocjacjom: lokalne wymagania dotyczące wiatru, śniegu i obciążenia sejsmicznego muszą narzucać projekt techniczny, a nie standardowe szablony producenta.
Weryfikacja wymaga dowodu: nigdy nie polegaj wyłącznie na stronie internetowej dostawcy; zlecać zewnętrzne audyty fabryk, certyfikaty testów walcowni (MTC) i raporty z badań nieniszczących (NDT).
Całkowita integralność przegród: Ocena prefabrykowanej konstrukcji stalowej wymaga oceny nie tylko głównej ramy stalowej, ale także izolacji, okładzin i odporności ogniowej całej powłoki budynku.
Całkowity koszt dostawy > Cena fabryczna: Fracht, taryfy, obsługa portów i optymalizacja kontenerów znacząco wpływają na końcowy zwrot z inwestycji w projekt.
Gotowość do instalacji: udany projekt opiera się na skrupulatnym pakowaniu kontenerów, szczegółowych rysunkach warsztatowych i jasnym planie łagodzenia skutków brakujących lub uszkodzonych komponentów.
Przed złożeniem zapytania o wycenę należy podać dokładne, zlokalizowane dane inżynieryjne. Prędkość wiatru, obciążenie śniegiem, strefa sejsmiczna i warunki glebowe decydują o integralności konstrukcji. Ogólne standardy obciążenia krajowego nie przejdą kontroli lokalnych. Stosowanie nieprawidłowych kodów grozi awarią konstrukcji. Odmowa wydania pozwolenia stanowi realne zagrożenie, jeśli producent zignoruje kody kraju docelowego, takie jak IBC, Eurokod lub AS/NZS. Musisz podać dokładną prędkość wiatru w porywach w ciągu 3 sekund dla konkretnej gminy. Obciążenie gruntu śniegiem należy przeliczyć na obciążenie śniegiem dachu w oparciu o nachylenie budynku i ekspozycję termiczną. Kategorie projektów sejsmicznych wymagają dokładnych danych z badań gleby z rzeczywistego placu budowy. Bez tych danych producent przedstawi wycenę w oparciu o standardowe, lekkie szablony, które nie przejdą lokalnych przeglądów technicznych.
Mając do czynienia z zagranicznymi zespołami inżynieryjnymi, nie można zakładać, że rozumieją one lokalną topografię. Budynek położony na odsłoniętym urwisku przybrzeżnym doświadcza zupełnie innego ciśnienia wiatru niż dokładnie ten sam budynek położony w gęstym centrum miejskim lub w zalesionej dolinie. Należy jasno określić kategorię ekspozycji. Co więcej, obciążenia dodatkowe są często pomijane na etapie wstępnej wyceny. Jeśli planujesz zawiesić ciężkie jednostki HVAC, rozległe systemy tryskaczowe lub pełny zestaw paneli słonecznych na płatwiach dachowych, główne krokwie muszą być zaprojektowane tak, aby wytrzymać ten ciężar własny. Brak określenia dodatkowych obciążeń skutkuje późniejszymi ogromnymi opłatami za przeprojektowanie lub, co gorsza, opadaniem konstrukcji dachu po montażu.
Przed zatrudnieniem dostawców w celu określenia nośności gleby należy uzyskać zlokalizowany raport geotechniczny.
Podaj dokładny rok obowiązywania prawa budowlanego wymagany przez lokalne biuro wydające pozwolenia.
Zdefiniuj kategorię ekspozycji, aby uzyskać dokładne obliczenia obciążenia wiatrem.
Wyszczególnij wszelkie obciążenia dodatkowe, takie jak wiszące urządzenia HVAC, systemy tryskaczowe lub panele słoneczne.
Wymagaj od dostawcy wyraźnego określenia zakładanych obciążeń we wstępnych dokumentach ofertowych.
Gotowe zestawy odpowiadają podstawowym potrzebom w zakresie przechowywania, ale a niestandardowy prefabrykowany budynek stalowy wymaga szczegółowych danych wejściowych architektonicznych i konstrukcyjnych. Należy zdefiniować wymagania dotyczące wolnej rozpiętości. Udźwig dźwigu decyduje o wytrzymałości kolumny i rozmiarze belki pasa startowego. Specyficzne potrzeby w zakresie ram drzwi i okien zmieniają układ drugorzędnych ram. Zestawom standardowym brakuje tej elastyczności. Zanim wybierzesz ścieżkę, dokładnie oceń swoje potrzeby operacyjne. Jeśli Twój obiekt wymaga ciężkich suwnic pomostowych, główne słupy konstrukcyjne muszą mieć konstrukcje schodkowe lub wsporniki o dużej wytrzymałości. Podłogi na antresoli wymagają konkretnych obliczeń obciążenia użytkowego w oparciu o ich przeznaczenie, czy to w przypadku powierzchni biurowej, czy też przechowywania ciężkich zapasów.
Zestawy standardowe są produkowane masowo przy użyciu zoptymalizowanych, lekkich sekcji zaprojektowanych do ogólnych warunków. Całkowicie nie nadają się do zastosowań w przemyśle ciężkim. W przypadku określenia projektu niestandardowego zespół inżynierów musi obliczyć dokładne siły momentu przy każdym połączeniu ramy sztywnej. Wymaga to cięższych płyt podstawy, grubszych blach środnika i kołnierza na złożonych belkach dwuteowych oraz bardziej złożonych systemów stężeń. Należy także rozważyć przyszłą rozbudowę. Jeśli w ciągu pięciu lat planuje się dodanie przęseł do budynku, ramy ścian czołowych należy zaprojektować jako sztywne ramy z możliwością rozbudowy, a nie standardowe ściany końcowe słupowo-ryglowe. Dzięki temu przewidywaniu nie trzeba później rozbierać i odbudowywać elementów konstrukcyjnych.
Funkcja |
Zestawy standardowe |
Niestandardowe konstrukcje stalowe |
|---|---|---|
Elastyczność inżynieryjna |
Sztywne, wstępnie zaprojektowane szablony. |
Możliwość pełnego dostosowania do specyficznych ograniczeń miejsca i układów operacyjnych. |
Szybkość produkcji |
Szybko, często z wykorzystaniem wstępnie wyciętych zapasów i standardowych przyrządów. |
Wymaga dedykowanych szczegółów, przeglądu technicznego i niestandardowego czasu produkcji. |
Wsparcie dźwigu |
Rzadko obsługiwane bez większych modyfikacji konstrukcyjnych. |
Zaprojektowane bezpośrednio w ramie głównej ze schodkowymi kolumnami. |
Wymagania dotyczące fundamentów |
Znormalizowane projekty płyt lub filarów. |
Wymaga niestandardowej konstrukcji fundamentów w oparciu o określone reakcje kolumny. |
Przyszła rozbudowa |
Trudne, często wymagające całkowitego usunięcia ściany czołowej. |
Łatwe do dostosowania poprzez określenie z przodu rozszerzalnych ramek ściennych. |
Sprawdź, czy dostawca jest autentyczny producent prefabrykowanych konstrukcji stalowych . Firmy handlowe pełnią rolę pośredników. Sprawdź dokładnie licencje biznesowe. Analizuj zasięg fabryki za pomocą zdjęć satelitarnych. Przejrzyj zakres certyfikacji ISO 9001. Firmy handlowe często oferują lepszą komunikację w języku angielskim. Bezpośredni producenci zapewniają lepszą kontrolę jakości. Oferują również niższe koszty podstawowe. Spójrz na kapitał zakładowy w licencji na prowadzenie działalności; Prawdziwi wytwórcy stali ciężkiej wymagają ogromnych inwestycji kapitałowych. Sprawdź zakres działalności – jeśli zawiera setki niepowiązanych ze sobą produktów, masz do czynienia z firmą handlową. Zdjęcia satelitarne powinny ujawnić duże składy surowców, suwnice bramowe i rozległe hale produkcyjne.
Poleganie na firmie handlowej wprowadza niebezpieczną warstwę abstrakcji pomiędzy Tobą a rzeczywistymi inżynierami zajmującymi się szczegółami Twojego budynku. Kiedy pojawia się złożony problem konstrukcyjny, przedstawiciel handlowy firmy handlowej musi przetłumaczyć wymagania techniczne inżynierom fabryki, co często skutkuje poważnymi nieporozumieniami w komunikacji. Chcesz mieć bezpośredni dostęp do działu detali. Poproś o wideokonferencję z głównym inżynierem. Jeśli dostawca odmówi lub twierdzi, że inżynier jest niedostępny, prawdopodobnie zleca produkcję na zewnątrz. Prawdziwy producent chętnie zadzwoni do swojego zespołu technicznego, aby omówić szczegóły połączeń, układ śrub kotwiących i założenia dotyczące obciążenia.
Niezależne agencje kontrolne Komisji, takie jak SGS, TUV lub Bureau Veritas. Przeprowadzaj audyty fabryczne w przedsprzedaży. Kluczowe kryteria audytu obejmują stan maszyn CNC. Sprawdź praktyki przechowywania surowców. Oceń możliwości własnego laboratorium badawczego. Jeżeli audyty fizyczne są niemożliwe, należy zarządzić wycieczki wideo na żywo. Wycieczki wideo są mniej rygorystyczne, ale oferują podstawową weryfikację. Audytor sprawdzi, czy spawarki są prawidłowo skalibrowane. Sprawdzą, w jaki sposób przechowywany jest topnik spawalniczy, aby zapobiec zanieczyszczeniu wilgocią. Sprawdzą, czy blachy stalowe mają odpowiednie znaczniki identyfikujące, łączące je z oryginalnymi partiami huty. Nigdy nie pomijaj tego kroku w przypadku projektów komercyjnych na dużą skalę.
Audyt musi w dużym stopniu skupiać się na dokumentacji kontroli jakości fabryki. Czy posiadają sformalizowany system raportów niezgodności (NCR)? Jeśli spoina nie przejdzie testu ultradźwiękowego, jaka jest udokumentowana procedura żłobienia wady i ponownego spawania? Fabryka bez rygorystycznego procesu NCR po prostu zeszlifuje wadliwą spoinę i zamaluje ją. Audytor musi również sprawdzić obszar przygotowania powierzchni. Aby uzyskać wymagany profil powierzchni, w maszynach do śrutowania należy stosować odpowiednią mieszankę śrutu stalowego i żwiru. Jeśli środek ścierny zostanie zanieczyszczony olejem lub pyłem, następująca po nim powłoka malarska przedwcześnie ulegnie zniszczeniu.
Sprawdź certyfikaty kalibracji całego sprzętu badawczego, w tym defektoskopów ultradźwiękowych i mierników grubości lakieru.
Skontroluj zakład śrutowania pod kątem odpowiednich środków ściernych i działających systemów odpylania.
Sprawdź organizację i zabezpieczenie przed warunkami atmosferycznymi składu wyrobów gotowych, aby upewnić się, że malowana stal nie zalega w stojącej wodzie.
Sprawdź kwalifikacje i daty ważności wewnętrznego personelu kontroli jakości i techników NDT.
Zbadaj skład surowców pod kątem właściwej segregacji różnych gatunków stali i odpowiednich środków zapobiegania rdzy.
Oceń rzeczywistą wydajność produkcji fabryki. Potrzebujesz pewności, że dotrzymają terminów projektu. Oceń ich aktualny portfel zamówień. Porównaj to z podaną miesięczną pojemnością tonażową. Nadmierne obietnice powodują poważne opóźnienia w działaniu witryny. Zapytaj o harmonogramy produkcji w czasie rzeczywistym. Fabryka może pochwalić się roczną zdolnością produkcyjną wynoszącą 50 000 ton, ale jeśli bieżące zaległości pochłoną produkcję przez następne sześć miesięcy, Twój projekt utknie w martwym punkcie. Poproś o szczegółowy wykres Gantta przedstawiający dokładny harmonogram wyszczególniania, zaopatrzenia, produkcji, malowania i pakowania. Kary za opóźnioną dostawę muszą być wyraźnie zapisane w umowie handlowej.
Nie akceptuj ogólnych terminów realizacji. Standardowy 30-dniowy czas realizacji nic nie znaczy, jeśli fabryka nie zabezpieczyła surowych blach stalowych. Poproś o dowód zakupu surowca natychmiast po wpłaceniu zadatku. Ponadto wąskie gardła produkcyjne często występują na etapie malowania i suszenia. Fabryka może być w stanie spawać 100 ton stali dziennie, ale jeśli suszarnia może obsłużyć tylko 30 ton, wysyłka będzie opóźniona. Sprawdź wydajność ich kabin malarskich i pieców do utwardzania, szczególnie jeśli Twój projekt wymaga złożonych, wielowarstwowych systemów epoksydowych, które wymagają ścisłych czasów utwardzania pomiędzy warstwami.
Sukces krajowy nie gwarantuje kompetencji eksportowych. Poproś o weryfikowalne studia przypadków. Poproś o listy przewozowe dotyczące poprzednich przesyłek do Twojego regionu. Certyfikaty specyficzne dla regionu są obowiązkowe. Poszukaj oznakowania CE dla Europy. Sprawdź odpowiedniki certyfikatów AISC dla Ameryki Północnej. Eksport wymaga szczegółowej wiedzy na temat ograniczeń w transporcie międzynarodowym, optymalizacji załadunku kontenerów i rygorystycznych zagranicznych przepisów budowlanych. Fabryka dostarczająca wyłącznie projekty krajowe będzie miała trudności z dokumentacją wymaganą do międzynarodowej odprawy celnej. Może im również brakować doświadczenia w stosowaniu ciężkich zabiegów antykorozyjnych wymaganych podczas długich rejsów oceanicznych.
Opakowanie eksportowe to specjalistyczna umiejętność. Przesyłki krajowe ładowane są na ciężarówki z platformą i dowożone na plac budowy. Przesyłki eksportowe są umieszczane w stalowych kontenerach, poddawane gwałtownym ruchom dźwigów w porcie i narażone na działanie wysoce żrącego, słonego powietrza i ekstremalnych wahań temperatury podczas tranzytu oceanicznego. Producent doświadczony w eksporcie będzie korzystał z wytrzymałych palet stalowych, specjalistycznych technik mocowania i dużej ilości środków osuszających. Poproś dostawcę o dostarczenie zdjęć procesu załadunku kontenera z poprzednich zamówień międzynarodowych. Jeśli widzisz luźne belki stalowe wrzucone do kontenera bez odpowiedniego zabezpieczenia lub taśm, znajdź innego dostawcę.
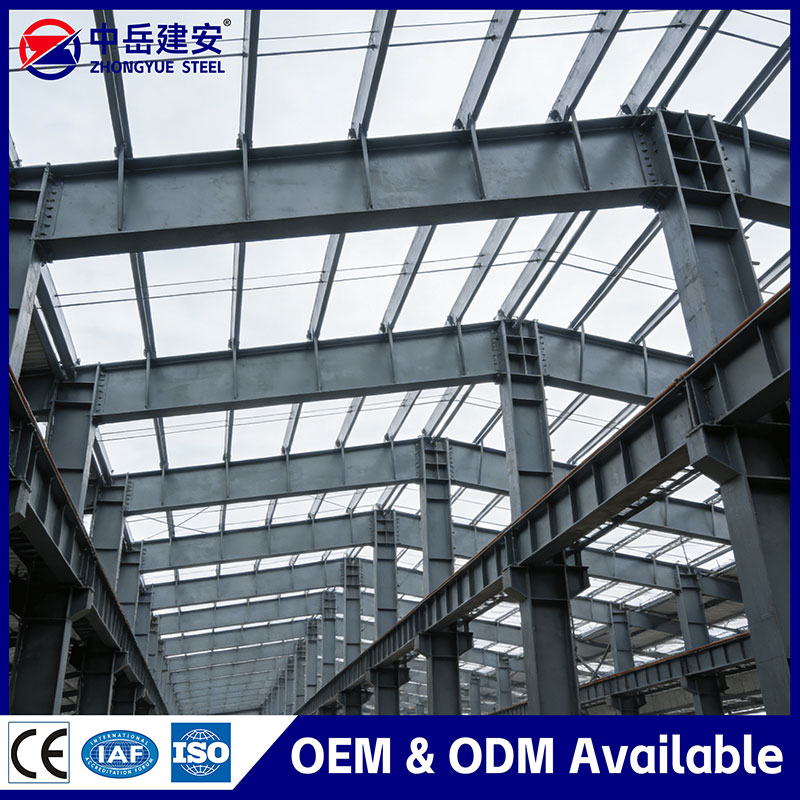
Na rynku dominują chińskie gatunki stali, takie jak Q235 i Q355. Q235 jest zgodny z ASTM A36 lub S235. Q355 odpowiada ASTM A572 lub S355. Mandatowe certyfikaty testów młyna (MTC). Śladowy skład chemiczny MTC. Sprawdzają właściwości mechaniczne z powrotem do oryginalnej huty. Nigdy nie przyjmuj stali bez odpowiedniej dokumentacji. Wartość równoważnika węgla (CEV) podana w MTC ma kluczowe znaczenie dla określenia spawalności stali. Wysoka CEV wymaga specjalnych procedur podgrzewania wstępnego przed spawaniem, aby zapobiec pękaniu wywołanemu wodorem. Lokalny inżynier budowlany musi zapoznać się z MTC, aby potwierdzić, że stal spełnia założenia projektowe.
Nie każda stal Q355 jest identyczna. Litera przyrostka (B, C, D lub E) wskazuje temperaturę, w której stal przechodzi próbę udarności Charpy V-Notch. Q355B jest testowany w temperaturze 20°C, dzięki czemu nadaje się do standardowych środowisk. Jeśli jednak Twój budynek znajduje się w regionie, w którym występują surowe zimy, musisz wybrać Q355C (testowany w temperaturze 0°C) lub Q355D (testowany w -20°C), aby zapobiec pękaniu kruchemu pod wpływem ekstremalnie niskich temperatur. Fabryka domyślnie zastosuje tańszy Q355B, chyba że w specyfikacjach zamówienia wyraźnie nakaże się stosowanie wyższych klas udarności.
Standard chiński |
Granica plastyczności (MPa) |
Odpowiednik ASTM |
PL Odpowiednik |
Typowe zastosowanie |
|---|---|---|---|---|
Q235B |
235 |
A36 |
S235JR |
Rama drugorzędna (płatwie, rygle), płyty podstawy, lekkie stężenia. |
Q355B |
355 |
A572 gr. 50 |
S355JR |
Rama podstawowa (kolumny, krokwie, belki dźwigowe) w klimatach standardowych. |
Q355C |
355 |
A572 gr. 50 |
S355J0 |
Rama główna wymagająca udarności w temperaturze 0°C. |
Q355D |
355 |
A572 gr. 50 |
S355J2 |
Podstawowe ramy w ekstremalnie niskich temperaturach (-20°C). |
Produkcja konstrukcji stalowych w dużym stopniu opiera się na jakości spawania. Spawanie łukiem krytym jest standardem w przypadku ram głównych. Określ badania nieniszczące (NDT). Testy ultradźwiękowe lub badania radiograficzne wykrywają wady wewnętrzne. Wymagaj certyfikowanych spawaczy do wszystkich połączeń konstrukcyjnych. Sama kontrola wzrokowa nie jest w stanie wykryć braku wtopienia, porowatości wewnętrznej lub pęknięć pod stopkami. Należy określić procent spoin do przetestowania. Zazwyczaj 100% spoin rozciąganych z pełną penetracją wymaga UT, podczas gdy 20% spoin z częściową penetracją jest testowanych. Protokoły NDT muszą być podpisane przez certyfikowanego inspektora II lub III stopnia.
Sam proces spawania musi być ściśle kontrolowany. Spawanie łukiem krytym (SAW) zapewnia głęboką penetrację i stałą jakość długich, ciągłych spoin na złożonych belkach dwuteowych. Jednak złożone płyty łączące i usztywnienia wymagają spawania łukiem gazowym (GMAW) lub spawania łukowego rdzeniem topnikowym (FCAW). Upewnij się, że fabryka stosuje właściwe gazy osłonowe i rodzaje drutu do procesów ręcznych i półautomatycznych. Odpryski spawalnicze należy usunąć mechanicznie, zanim stal trafi do komory śrutowania. Jeżeli odpryski zostaną zamalowane, ostatecznie oderwą się, odsłaniając gołą stal i inicjując lokalną korozję.
Wymagaj specyfikacji procedur spawania (WPS) zgodnych z AWS D1.1 lub EN 1090.
Określ spawanie łukiem krytym (SAW) dla wszystkich złożonych belek dwuteowych i słupów głównych.
Wymagają spawania łukiem gazowym (GMAW) w przypadku skomplikowanych płyt łączących i usztywnień.
Przed obróbką powierzchni należy upewnić się, że wszystkie odpryski spawalnicze zostały mechanicznie usunięte.
Należy nałożyć obowiązek, aby wszystkie raporty NDT zawierały wyraźne zdjęcia badanych połączeń i odpowiadające im odczyty ultradźwiękowe.
Wybierz pomiędzy cynkowaniem ogniowym a wielowarstwowymi systemami malarskimi. Oprzyj to na środowisku końcowego użytkowania budynku. Obszary przybrzeżne wymagają intensywnego cynkowania. Magazynowanie substancji chemicznych wymaga specjalistycznych powłok epoksydowych. Określ grubość farby w mikronach. Właściwe przygotowanie powierzchni ma kluczowe znaczenie. Mandate SA 2.5 śrutowanie przed malowaniem. Bez przygotowania SA 2.5 podkład nie będzie przylegał, co doprowadzi do przedwczesnego łuszczenia się i rdzy. W przypadku systemów malowanych należy zastosować podkład epoksydowy bogaty w cynk, warstwę pośrednią z mikowego tlenku żelaza i poliuretanową powłokę nawierzchniową zapewniającą odporność na promieniowanie UV. W przypadku konstrukcji ocynkowanych należy określić gramaturę powłoki cynkowej, zazwyczaj 600 g/m2 w trudnych warunkach.
Nie akceptuj ogólnej specyfikacji „farby antykorozyjnej”. Należy zdefiniować grubość suchej powłoki (DFT) dla każdej pojedynczej warstwy. Standardowy budynek komercyjny może wymagać całkowitej grubości DFT wynoszącej 120 mikronów, podczas gdy obiekt przemysłu ciężkiego narażony na działanie gazów korozyjnych może wymagać 250 mikronów lub więcej. Aby sprawdzić DFT przed wysyłką, fabryka musi zastosować skalibrowany grubościomierz magnetyczny. Jeśli zdecydujesz się na cynkowanie ogniowe, upewnij się, że fabryka wywierciła odpowiednie otwory wentylacyjne i drenażowe we wszystkich kształtownikach zamkniętych i elementach zabudowanych, aby zapobiec wybuchowi uwięzionych gazów w kąpieli cynkowej i umożliwić swobodny odpływ nadmiaru cynku.
Komponenty niekonstrukcyjne są krytyczne dla a prefabrykowany magazyn stali . Porównaj opcje izolacji, takie jak płyty warstwowe EPS, poliuretan i wełna mineralna. Oprzyj swój wybór na wymaganych wartościach R. Od tych paneli zależy efektywność energetyczna i integralność strukturalna. Sprawdź, czy materiały izolacyjne spełniają lokalne przepisy bezpieczeństwa przeciwpożarowego i palności. Grubość zewnętrznych blach stalowych na płytach warstwowych decyduje o ich odporności na wiatr i grad. Dla arkuszy zewnętrznych należy określić minimalną grubość 0,5 mm. Panele z wełny mineralnej zapewniają doskonałą odporność ogniową i izolację akustyczną, co czyni je obowiązkowymi w wielu miejskich strefach komercyjnych.
Materiał rdzenia płyty warstwowej decyduje o jej wydajności. Styropian ekspandowany (EPS) jest tani, ale wysoce łatwopalny i należy go unikać w każdym obiekcie przechowującym towary palne. Poliuretan (PUR) i poliizocyjanur (PIR) zapewniają doskonałą odporność termiczną, umożliwiając stosowanie cieńszych paneli, a PIR zapewnia lepszą odporność ogniową niż PUR. Wełna mineralna jest całkowicie niepalna i stanowi prawdziwą barierę ogniową. Określając wełnę mineralną, należy określić gęstość rdzenia z wełny mineralnej, zwykle w zakresie od 100 kg/m3 do 120 kg/m3. Panele o mniejszej gęstości z biegiem czasu będą się rozwarstwiać i zwisać, niszcząc integralność strukturalną systemu okładzinowego.
Panele EPS: Niski koszt, słaba odporność ogniowa, odpowiednia izolacja termiczna. Nadaje się tylko do tymczasowych lub obarczonych niskim ryzykiem obiektów rolniczych.
Panele poliuretanowe (PU/PIR): wysoka sprawność cieplna, umiarkowana do dobrej odporność ogniowa, doskonała bariera dla wilgoci. Idealny do przechowywania w chłodni.
Panele Rockwool: doskonała odporność ogniowa, doskonałe właściwości akustyczne, większa waga. Obowiązkowe w przypadku przemysłowych i miejskich stref handlowych wysokiego ryzyka.
Panele z wełny szklanej: Dobra izolacja termiczna, niepalność, opłacalność w przypadku dużych dachów wymagających lekkiej ochrony przeciwpożarowej.
Różne zasady Incoterms wpływają na odpowiedzialność kupującego. FOB, CIF i DDP zmieniają całkowity koszt. Sztucznie zaniżone ceny CIF często ukrywają wygórowane opłaty za port docelowy. Dowiedz się, kto płaci za ubezpieczenie i fracht. Wyjaśnij z góry opłaty za obsługę terminalu. Kiedy dostawca oferuje wycenę CIF, kontroluje spedytora. Nieuczciwi spedytorzy oferują fabryce tanią stawkę za fracht oceaniczny, ale odzyskują marżę, pobierając od kupującego masowe opłaty za wydanie, opłaty za dokumenty i opłaty za obsługę terminalu w porcie docelowym. Warunki FOB dają Ci kontrolę nad spedytorem i zapewniają przejrzyste koszty miejsca docelowego.
Na warunkach FOB (Free On Board) fabryka jest odpowiedzialna za wszelkie koszty i ryzyko do momentu załadunku stali na statek w chińskim porcie. Negocjujesz fracht morski bezpośrednio ze spedytorem, któremu ufasz. Eliminuje to opłaty niespodzianki po przybyciu kontenera. Jeśli nie masz doświadczenia w imporcie, rozważ DDP (Delivered Duty Paid), w ramach którego dostawca zajmuje się wszystkim aż do miejsca budowy. Jednakże DDP wymaga wysoce wyrafinowanego dostawcy z silną siecią międzynarodowych agentów celnych, a za tę wygodę zapłacisz wyższą cenę.
Projekt budynku wpływa na wykorzystanie kontenera. Zagnieżdżanie belek dwuteowych pozwala zaoszczędzić miejsce. Komponenty o dużych rozmiarach wymagają kontenerów typu Open Top (OT) lub Flat Rack (FR). Zła optymalizacja kontenerów eliminuje początkowe oszczędności. Zaplanuj logistykę wysyłki na etapie projektowania. Standardowy kontener High Cube o długości 40 stóp mieści około 20 do 25 ton gęstej stalowej ramy. Jednak nieporęczne przedmioty, takie jak lekkie więźby dachowe lub grube płyty warstwowe, zapełnią objętość kontenera na długo przed osiągnięciem limitu wagi. Współpracuj z zespołem zajmującym się szczegółami, aby upewnić się, że komponenty są dobrane tak, aby skutecznie mieściły się w standardowych wymiarach kontenera, unikając ogromnych dodatkowych opłat związanych z ładunkiem ponadgabarytowym.
Oprogramowanie do detalowania może symulować załadunek kontenera. Zażądaj planu załadunku kontenera przed rozpoczęciem produkcji. Jeśli główna krokwie ma mieć długość 12,5 m, nie zmieści się ona w standardowym kontenerze o długości 40 stóp (który ma długość wewnętrzną około 12,03 m). Inżynier musi wprowadzić połączenie śrubowe, aby przełamać krokwię na dwie krótsze części. Chociaż powoduje to niewielki koszt dodatkowych płyt końcowych i śrub o wysokiej wytrzymałości, pozwala zaoszczędzić tysiące dolarów, unikając potrzeby stosowania specjalistycznych kontenerów transportowych typu Flat Rack.
Skonsultuj się z licencjonowanym agentem celnym. Wcześnie zidentyfikuj obowiązujące kody HS. Sprawdź cła antydumpingowe. Zbadaj cła na podstawie sekcji 301 na chińskie wyroby stalowe. Podatki importowe różnią się znacznie w zależności od kraju docelowego. Natychmiast uwzględnij je w swoim budżecie. Wiele krajów chroni swój krajowy przemysł stalowy za pomocą surowych ceł antydumpingowych, które mogą przekroczyć 100% wartości faktury handlowej. Twój agent celny zweryfikuje dokładne kody HS dla budynków prefabrykowanych w porównaniu z komponentami ze stali surowej, ponieważ stawki taryfowe często znacznie różnią się między tymi klasyfikacjami.
Nie próbuj poruszać się po międzynarodowych przepisach celnych bez profesjonalnej reprezentacji. Drobna błędna klasyfikacja na fakturze handlowej może spowodować zajęcie kontenerów w porcie, co wiąże się z ogromnymi dziennymi opłatami za przestój. Upewnij się, że fabryka dostarcza szczegółowy wykaz opakowań, który idealnie pasuje do faktury handlowej i listu przewozowego. Wszelkie rozbieżności w wadze, liczbie sztuk lub opisach materiałów spowodują audyt celny i znacznie opóźnią harmonogram projektu.
Dokładnie przejrzyj rysunki warsztatowe Tekla lub AutoCAD. Produkcja nigdy nie może rozpoczynać się przedwcześnie. Lokalny, licencjonowany inżynier budowlany musi zapoznać się z ostatecznymi rysunkami wykonawczymi. Muszą ostemplować plany zgodności. Zapobiega to kosztownym modyfikacjom na miejscu. Oprogramowanie do detalowania, takie jak Tekla Structures, generuje dokładne pliki CNC używane do cięcia i wiercenia. Jeżeli w modelu 3D istnieje kolizja, będzie ona widoczna na placu budowy. Upewnij się, że producent udostępnia Twojemu zespołowi kompleksową przeglądarkę modeli 3D, umożliwiającą sprawdzenie szczegółów połączeń, rozmieszczenia śrub kotwiących i luzów stężeń przed zatwierdzeniem produkcji.
Szczególną uwagę należy zwrócić na plan ustawienia śrub kotwowych. Fabryka musi dostarczyć ten rysunek na kilka tygodni przed dostawą stali, aby wykonawca betonu mógł wylać fundamenty. Sprawdź, czy wymiary płyty podstawy i układ otworów na śruby na rysunkach warsztatowych idealnie odpowiadają planowi ustawienia śrub kotwiących. Rozbieżność w tym miejscu oznacza, że stalowe kolumny nie będą pasować do betonowych filarów, co wymaga wywiercenia na miejscu nowych otworów w ciężkich stalowych płytach podstawy, co narusza integralność konstrukcji i niszczy ocynkowane lub malowane wykończenie.
Uszkodzenia w transporcie stanowią poważne ryzyko. Wygięte płatwie i porysowana farba powodują opóźnienia. Wgniecione płyty warstwowe pogarszają izolację. Określ wymagania dotyczące palet stalowych. Należy przestrzegać odpowiednich technik wiązania. Wymagaj stosowania materiałów pochłaniających wilgoć w kontenerach transportowych. Komponenty stalowe muszą być łączone według typu części i kolejności montażu. Ciężkie ramy główne należy zabezpieczyć wytrzymałymi stalowymi opaskami i drewnianym materiałem sztauerskim, aby zapobiec przesuwaniu się podczas transportu oceanicznego. Płyty warstwowe wymagają ochrony krawędzi i nigdy nie mogą być umieszczane na dnie ciężkiego stosu. Worki ze środkiem osuszającym są obowiązkowe, aby zapobiec kondensacji i białej rdzy podczas wilgotnych rejsów oceanicznych.
Rozładunek kontenera wypełnionego 20 tonami stali to niebezpieczna praca. Jeśli fabryka ładuje kontener, wciągając luźne belki za pomocą wózka widłowego, będziesz musiał je wyciągnąć w ten sam sposób, ryzykując poważne obrażenia ekipy budowlanej i uszkodzenie stali. Nakaż, aby wszystkie komponenty były ładowane na specjalnie zbudowane stalowe płozy, które można łatwo wyciągnąć z kontenera za pomocą ciężkiego wózka widłowego lub łańcucha przymocowanego do koparki. Niewielki dodatkowy koszt stalowych płoz do pakowania zwraca się natychmiast w postaci skrócenia czasu rozładunku i poprawy bezpieczeństwa na miejscu.
Wymagają stalowych palet do łatwego rozładunku za pomocą standardowych wózków widłowych lub koparek.
Obowiązkowe nylonowe zawiesia do podnoszenia elementów malowanych, aby zapobiec uszkodzeniom spowodowanym zarysowaniem podczas obsługi dźwigu.
Należy określić użycie farby zaprawkowej odpowiadającej dokładnemu kodowi kolorów RAL ramy głównej.
Zażądaj szczegółowych list przewozowych z odniesieniami do numerów kontenerów i numerów części.
Wymagają wytrzymałych zabezpieczeń krawędzi dla wszystkich płyt warstwowych i płatwi formowanych na zimno.
Brakujące śruby lub drobne elementy występują w momencie dostawy. Wynegocjuj klauzulę dotyczącą lokalnego zwrotu kosztów. Producent musi pokryć brakujące części standardowe. Upewnij się, że dostarczają kompleksowe instrukcje montażu. Angielskojęzyczne mapy z numeracją części są niezbędne dla ekip budowlanych. Każdy pojedynczy element stalowy musi mieć wybity lub wyraźnie namalowany numer części, który bezpośrednio odpowiada rysunkom montażowym. Określ nadmiar od 3% do 5% dla wszystkich elementów złącznych, nakrętek i podkładek, aby uwzględnić straty w miejscu montażu. Ustal przejrzysty protokół komunikacji z zespołem inżynierów fabryki, aby szybko rozwiązywać wszelkie problemy z montażem na miejscu za pośrednictwem rozmów wideo.
Rysunki montażowe muszą być intuicyjne. Stos stali na placu budowy jest bezużyteczny bez wyraźnej mapy wskazującej, dokąd trafia każdy element. Fabryka musi zapewnić izometryczne widoki 3D sekwencji kadrowania, a nie tylko płaskie plany 2D. Sprawdź, czy numery części namalowane na stali są odporne na warunki atmosferyczne i nie zmywają się podczas transportu lub przechowywania na zewnątrz. Jeśli główny komponent zostanie wykonany nieprawidłowo, fabryka musi zgodzić się na pokrycie kosztów lokalnych modyfikacji przez certyfikowanego spawacza, zamiast zmuszać Cię do tygodniowego oczekiwania na wysyłkę części zamiennej za granicę.
Skompiluj lokalne dane dotyczące obciążenia środowiskowego i dokładne wymagania przepisów budowlanych w jednym dokumencie technicznym.
Przygotuj kompleksowe zapytanie ofertowe (RFQ), określające wymagania dotyczące badań NDT, MTC i przygotowania powierzchni.
Zaangażuj zewnętrzną firmę kontrolną w celu przeprowadzenia audytu fabryk znajdujących się na krótkiej liście przed podpisaniem jakichkolwiek umów.
Skonsultuj się z licencjonowanym agentem celnym, aby zweryfikować dokładne cła importowe, ryzyko antydumpingowe i kody HS.
Nakaż, aby lokalny inżynier budowlany sprawdził i opieczętował wszystkie ostateczne rysunki warsztatowe przed zatwierdzeniem produkcji.
Odp.: Standardowa produkcja trwa od 30 do 45 dni, w zależności od wydajności fabryki i złożoności projektu. Czas doręczenia przesyłki wydłuża się o kolejne 15–40 dni w zależności od regionu. Planując harmonogram budowy obiektu, należy zawsze uwzględnić potencjalne opóźnienia w odprawie celnej.
Odp.: Tak, mogą wytwarzać według tych kodów. Kupujący musi jednak podać konkretne parametry techniczne. Zgodność należy zweryfikować za pośrednictwem lokalnych inżynierów. Nie zakładaj, że standardowe chińskie kody krajowe przejdą kontrolę lokalnych władz miejskich.
Odp.: Zatrudnij zewnętrzne agencje kontrolne, takie jak SGS lub TUV. Zażądaj kompleksowych raportów NDT dla wszystkich spoin głównych. Zażądaj wycieczek wideo na żywo po obiekcie podczas konkretnego cyklu produkcyjnego, aby wizualnie potwierdzić standardy obsługi materiałów i produkcji.
Odp.: EPS jest opłacalny, ale wysoce łatwopalny. Poliuretan (PU) zapewnia doskonałą wydajność cieplną i lepszą odporność ogniową. Płyty warstwowe Rockwool zapewniają najwyższą odporność ogniową i izolację akustyczną, dzięki czemu idealnie nadają się do stosowania w przypadku rygorystycznych przepisów budowlanych.
Odp.: Standardowa praktyka branżowa polega na wysyłaniu przez dostawców krytycznych części zamiennych frachtem lotniczym. W przypadku drobnych standardowych komponentów, takich jak śruby, należy z góry wynegocjować klauzulę umowną umożliwiającą zakup ich lokalnie i otrzymanie bezpośredniego zwrotu kosztów od producenta.
Odp.: Tak, niestandardowe rozmiary często wymagają specjalistycznych pojemników. Większe kolumny lub kratownice mogą wymagać kontenerów typu Flat Rack lub Open Top. Te wyspecjalizowane metody wysyłki znacznie zwiększają koszty transportu w porównaniu ze standardowymi 40-stopowymi kontenerami High Cube.
Odp.: Q235 ma niższą granicę plastyczności i jest zwykle używany do konstrukcji drugorzędnych, takich jak płatwie i rygle. Q355 oferuje wyższą granicę plastyczności i jest standardowym wyborem dla głównych ram konstrukcyjnych, w tym głównych słupów i belek dachowych.


