


Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-10-08 Походження: Сайт
Постачання сталевих будівель із закордонних ринків пропонує висококонкурентоспроможні терміни виробництва та доступність матеріалів. Однак ці переваги різко контрастують із серйозними фінансовими та юридичними ризиками імпорту невідповідних або погано виготовлених структур. Привабливі основні заводські ставки часто приховують реальність загальних витрат на землю, дотримання місцевих будівельних норм і труднощів зі встановленням на місці. Дешева пропозиція може приховувати неякісні матеріали, неадекватну техніку або низьку ефективність виробництва. Вам потрібна систематична система оцінювання, заснована на фактичних даних. Керівники проектів, розробники та спеціалісти із закупівель повинні ретельно перевіряти постачальників. Ви повинні підтвердити інженерні стандарти та захистити ланцюжок поставок перед переказом будь-яких коштів. Цей посібник містить точні кроки для оцінки a збірної сталевої конструкції з Китаю, гарантуючи, що ваш проект відповідає всім структурним, юридичним і матеріально-технічним вимогам без шкоди для безпеки.
Відповідність коду не підлягає обговоренню: місцеві вимоги щодо вітру, снігу та сейсмічного навантаження повинні диктувати технічний проект, а не стандартні шаблони виробника.
Перевірка вимагає доказів: ніколи не покладайтеся виключно на веб-сайт постачальника; обов'язкові сторонні аудити заводу, звіти про сертифікати випробувань на заводі (MTC) і неруйнівний контроль (NDT).
Повна цілісність оболонки: Оцінка збірної сталевої конструкції вимагає оцінки не лише первинної сталевої рами, а й ізоляції, обшивки та вогнестійкості всієї оболонки будівлі.
Загальна вартість висадки > заводська ціна: фрахт, тарифи, портова обробка та оптимізація контейнерів значно впливають на кінцеву рентабельність інвестицій проекту.
Готовність до встановлення: Успішний проект залежить від ретельного пакування контейнерів, детальних робочих креслень і чіткого плану пом’якшення наслідків відсутніх або пошкоджених компонентів.
Надайте точні локалізовані інженерні дані, перш ніж запитувати пропозицію. Швидкість вітру, снігове навантаження, сейсмічна зона та умови ґрунту визначають цілісність конструкції. Загальні внутрішні стандарти навантаження не пройдуть місцеві перевірки. Використання неправильних кодів може призвести до збою конструкції. Відмова у видачі дозволу є реальною загрозою, якщо виробник ігнорує коди країни призначення, такі як IBC, Eurocode або AS/NZS. Ви повинні вказати точну швидкість пориву вітру за 3 секунди для вашого конкретного муніципалітету. Снігове навантаження на землю необхідно перетворити на снігове навантаження на дах на основі нахилу вашої будівлі та теплового впливу. Сейсмічні категорії проектування вимагають точних даних випробувань ґрунту з вашого фактичного будівельного майданчика. Без цих даних виробник надаватиме пропозиції на основі стандартних легких шаблонів, які не пройдуть місцеві інженерні перевірки.
Маючи справу з закордонними інженерними групами, ви не можете вважати, що вони розуміють вашу місцеву топографію. Будівля, розташована на відкритому прибережному обриві, відчуває значно інший тиск вітру, ніж та сама будівля, розташована в густонаселеному міському центрі або в лісовій долині. Ви повинні чітко визначити категорію впливу. Крім того, на початковому етапі котирування часто не враховують додаткові навантаження. Якщо ви плануєте підвішувати важкі блоки опалення, вентиляції, вентиляції та кондиціонування повітря, великі протипожежні спринклерні системи або повний набір сонячних панелей до балок даху, основні крокви повинні бути сконструйовані таким чином, щоб витримувати цю вагу. Якщо заздалегідь не вказати додаткове навантаження, це призведе до великих витрат на перепроектування пізніше або, що ще гірше, до провисання конструкції даху після встановлення.
Отримайте локальний геотехнічний звіт, перш ніж залучати постачальників для визначення несучої здатності ґрунту.
Укажіть точний рік будівельних норм, який вимагається вашим місцевим дозвільним відділом.
Визначте категорію впливу для точних розрахунків вітрового навантаження.
Деталізуйте будь-які супутні навантаження, такі як підвісні блоки HVAC, спринклерні системи або сонячні панелі.
Вимагайте від постачальника чіткого вказівки передбачуваних навантажень у документах попередньої пропозиції.
Готові комплекти відповідають основним потребам у зберіганні, але a Збірні сталеві будівлі на замовлення потребують детальних архітектурних і структурних вхідних даних. Ви повинні визначити чіткі вимоги до діапазону. Вантажопідйомність крана визначає міцність колони та розмір балки злітно-посадкової смуги. Спеціальне обрамлення дверей і вікон потребує зміни макета вторинного обрамлення. Стандартним комплектам бракує такої гнучкості. Ретельно оцініть свої операційні потреби, перш ніж вибрати шлях. Якщо вашому об’єкту потрібні важкі мостові крани, опори основних конструкцій повинні мати ступінчасті конструкції або міцні кронштейни. Мезонінні поверхи вимагають конкретних розрахунків живого навантаження на основі їх цільового використання, чи то для офісних приміщень, чи для зберігання великого інвентарю.
Стандартні комплекти виробляються масово з використанням оптимізованих полегшених секцій, розроблених для загальних умов. Вони абсолютно непридатні для важкої промисловості. Коли ви вказуєте нестандартну конструкцію, команда інженерів повинна розрахувати точні моменти сил у кожному з’єднанні жорсткої рами. Для цього потрібні більш важкі опорні плити, товщі перетинки та фланцеві пластини на вбудованих двотаврових балках і складніші системи кріплень. Ви також повинні розглянути можливість майбутнього розширення. Якщо ви плануєте додати в будівлю яруси через п’ять років, рами торцевих стін повинні бути спроектовані як розширювані жорсткі рами, а не стандартні торцеві стіни з балками. Таке передбачення запобігає необхідності руйнувати та відновлювати структурні компоненти пізніше.
Особливість |
Стандартні комплекти |
Сталеві будівлі на замовлення |
|---|---|---|
Інженерна гнучкість |
Жорсткі, заздалегідь розроблені шаблони. |
Повністю адаптується до конкретних обмежень сайту та робочих макетів. |
Швидкість виробництва |
Швидко, часто з використанням попередньо нарізаного інвентарю та стандартних пристосувань. |
Потрібна спеціальна деталізація, інженерний огляд і час виготовлення на замовлення. |
Підтримка крана |
Рідко підтримується без серйозних структурних змін. |
Вбудований безпосередньо в первинний каркас зі ступінчастими колонами. |
Вимоги до фундаменту |
Стандартизовані конструкції плит або опор. |
Потрібне індивідуальне проектування фундаменту на основі конкретних реакцій колони. |
Майбутнє розширення |
Складно, часто вимагає повного видалення торцевої стінки. |
Легко встановлюється, якщо спереду встановити рами торцевих стін, що розширюються. |
Перевірте, чи є постачальник справжнім виробник збірних сталевих будівель . Посередниками виступають торгові компанії. Уважно перевіряйте бізнес-ліцензії. Проаналізуйте площу заводу за допомогою супутникових зображень. Перегляньте сферу сертифікації ISO 9001. Торгові компанії часто пропонують краще спілкування англійською. Прямі виробники забезпечують кращий контроль якості. Вони також пропонують нижчі базові витрати. Перегляньте статутний капітал у ліцензії на підприємницьку діяльність; виробники справжньої важкої сталі вимагають великих капіталовкладень. Перегляньте сферу діяльності — якщо в ній перераховані сотні непов’язаних між собою продуктів, ви маєте справу з торговою компанією. Супутникові зображення повинні показати великі склади сировини, портальні крани та великі виробничі цехи.
Покладаючись на торгову компанію, ви створюєте небезпечний шар абстракції між вами та фактичними інженерами, які деталізують вашу будівлю. Коли виникає складна структурна проблема, торговий представник торгової компанії повинен перекласти ваші технічні вимоги інженерам заводу, що часто призводить до критичних непорозумінь. Вам потрібен прямий доступ до відділу деталізації. Замовте відеоконференцію з їхнім головним інженером. Якщо постачальник відмовляється або стверджує, що інженер недоступний, він, ймовірно, передасть виготовлення аутсорсингу. Справжній виробник із задоволенням зателефонує своїй технічній команді, щоб обговорити деталі з’єднання, розташування анкерних болтів і припущення щодо навантаження.
Комісії незалежних інспекційних агентств, таких як SGS, TUV або Bureau Veritas. Проведення заводських аудитів за попереднім замовленням. Ключові критерії аудиту включають стан верстатів з ЧПК. Перевірте правила зберігання сировини. Оцініть можливості внутрішньої випробувальної лабораторії. Якщо фізичний аудит неможливий, обов’язково встановіть відеотури в реальному часі. Відеотури менш суворі, але пропонують базову перевірку. Аудитор перевірить, чи правильно відкалібровані зварювальні апарати. Вони перевірять, як зберігається зварювальний флюс, щоб запобігти забрудненню вологи. Вони перевірятимуть, чи сталеві пластини мають належні мітки відстеження, які пов’язують їх із вихідними партіями сталеливарного заводу. Ніколи не пропускайте цей крок для масштабних комерційних проектів.
Аудит має бути зосереджений на документації контролю якості заводу. Чи є у них формалізована система звіту про невідповідність (NCR)? Якщо зварний шов не проходить ультразвукове випробування, яка задокументована процедура видалення дефекту та повторного зварювання? Фабрика без суворого процесу NCR просто відшліфує поганий зварний шов і зафарбує його. Ревізор також повинен оглянути зону підготовки поверхні. Дробеструйні машини повинні використовувати правильну суміш сталевого дробу та піску для досягнення необхідного профілю поверхні. Якщо абразивне середовище забруднене олією або пилом, подальше фарбоване покриття передчасно руйнується.
Перевірте сертифікати калібрування всього випробувального обладнання, включаючи ультразвукові дефектоскопи та товщиноміри фарби.
Перевірте обладнання для дробеструйної обробки на наявність належних абразивних матеріалів і працездатність систем збору пилу.
Перевірте організацію та захист від погодних умов двору готової продукції, щоб переконатися, що пофарбована сталь не сидить у стоячій воді.
Перегляньте кваліфікацію та терміни придатності персоналу внутрішнього контролю якості та техніків з НК.
Огляньте склад сировини для належного розподілу різних марок сталі та належних заходів для запобігання іржі.
Оцініть справжню ефективність виробництва заводу. Вам потрібна впевненість, що вони зможуть дотриматися термінів виконання проекту. Оцініть їхні поточні замовлення. Порівняйте це з їхньою заявленою місячною місткістю. Надмірні обіцянки спричиняють значні затримки сайту. Запитуйте графік виробництва в реальному часі. Фабрика може похвалитися потужністю 50 000 тонн на рік, але якщо поточне відставання поглинає їхню продукцію протягом наступних шести місяців, ваш проект зупиниться. Замовте детальну діаграму Ганта, яка вказує точний графік деталей, закупівель, виготовлення, фарбування та пакування. Штрафні санкції за прострочення доставки повинні бути чітко прописані в комерційному контракті.
Не приймайте загальні терміни виконання робіт. Стандартний 30-денний термін виконання нічого не означає, якщо фабрика не забезпечила необроблені сталеві пластини. Попросіть підтвердження закупівлі сировини відразу після сплати депозиту. Крім того, вузькі місця виробництва часто виникають на етапі фарбування та сушіння. Завод може зварювати 100 тонн сталі на день, але якщо його сушильна установка може обробляти лише 30 тонн, ваше постачання буде відкладено. Перевірте потужність їхніх фарбувальних камер і печей для затвердіння, особливо якщо ваш проект потребує складних багатошарових епоксидних систем, які вимагають чіткого часу затвердіння між шарами.
Внутрішній успіх не гарантує експортної компетентності. Вимагайте перевірених прикладів. Попросіть накладні для попередніх відправлень у ваш конкретний регіон. Регіональні сертифікати є обов’язковими. Знайдіть маркування CE для Європи. Перевірте еквіваленти сертифікації AISC для Північної Америки. Експорт вимагає спеціальних знань щодо обмежень щодо міжнародних перевезень, оптимізації завантаження контейнерів і суворих іноземних будівельних норм. Фабрика, яка постачає лише внутрішні проекти, матиме проблеми з документацією, необхідною для міжнародного митного оформлення. Їм також може не вистачати досвіду застосування міцних антикорозійних засобів, необхідних для довгих океанських подорожей.
Експортна упаковка — це спеціальна навичка. Внутрішні вантажі вантажать на бортові вантажівки та везуть на місце. Експортні вантажі заповнюються в сталеві контейнери, піддаються сильним рухам крана в порту, а також піддаються сильному корозійному солоному повітрю та екстремальним коливанням температури під час океанського транзиту. Виробник, який має досвід експорту, використовуватиме міцні сталеві піддони, спеціалізовані методи кріплення та велику кількість осушувачів. Попросіть постачальника надати фотографії процесу завантаження контейнерів із попередніх міжнародних замовлень. Якщо ви бачите незакріплені сталеві балки, кинуті в контейнер без належного кріплення або обв’язки, знайдіть іншого постачальника.
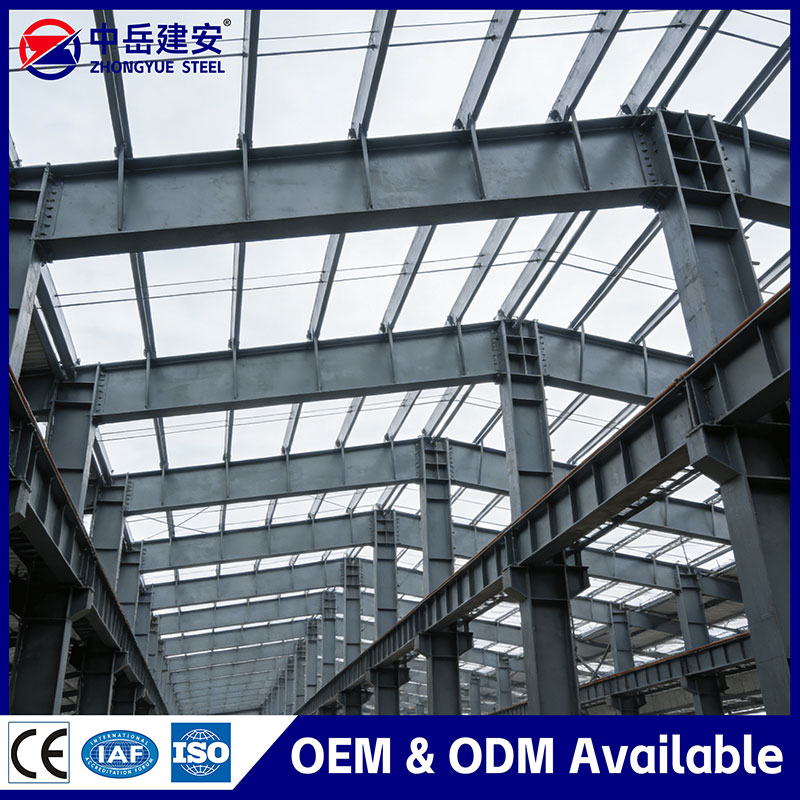
Китайські марки сталі, такі як Q235 і Q355, домінують на ринку. Q235 узгоджується з ASTM A36 або S235. Q355 відповідає ASTM A572 або S355. Обов’язкові сертифікати випробувань млина (MTC). Хімічний склад слідів МТС. Вони перевіряють механічні властивості заводу. Ніколи не приймайте сталь без належної документації. Значення вуглецевого еквівалента (CEV), указане в MTC, має вирішальне значення для визначення зварюваності сталі. Високий CEV вимагає спеціальних процедур попереднього нагріву перед зварюванням, щоб запобігти розтріскуванням, викликаним воднем. Ваш місцевий інженер-конструктор повинен переглянути MTC, щоб підтвердити, що сталь відповідає проектним припущенням.
Не вся сталь Q355 ідентична. Буква суфікса (B, C, D або E) вказує на температуру, при якій сталь проходить випробування на ударну стійкість за Шарпі V-Notch. Q355B протестовано при 20°C, що робить його придатним для стандартних умов. Однак, якщо ваша будівля розташована в регіоні з суворими зимами, ви повинні вказати Q355C (тестовано при 0°C) або Q355D (тестовано при -20°C), щоб запобігти крихкому руйнуванню під час сильного холоду. Завод за замовчуванням використовуватиме дешевший Q355B, якщо ви явно не вкажете вищі класи ударної в’язкості у своїх специфікаціях закупівлі.
Китайський стандарт |
Межа текучості (МПа) |
Еквівалент ASTM |
EN Еквівалент |
Типове застосування |
|---|---|---|---|---|
Q235B |
235 |
A36 |
S235JR |
Вторинний каркас (прогони, рейки), опорні плити, легкі розкоси. |
Q355B |
355 |
A572 Gr. 50 |
S355JR |
Основний каркас (колони, крокви, підкранові балки) в стандартних кліматичних умовах. |
Q355C |
355 |
A572 Gr. 50 |
S355J0 |
Первинний каркас вимагає ударної в'язкості при 0°C. |
Q355D |
355 |
A572 Gr. 50 |
S355J2 |
Первинне обрамлення в екстремально холодному середовищі (-20°C). |
Виготовлення сталевих конструкцій значною мірою залежить від якості зварювання. Зварювання під флюсом є стандартним для основних рам. Вкажіть неруйнівний контроль (NDT). Ультразвукове або радіографічне дослідження виявляє внутрішні дефекти. Потрібні сертифіковані зварники для всіх конструкційних з’єднань. Лише візуальний огляд не може виявити відсутність плавлення, внутрішню пористість або розтріскування під валиком. Необхідно вказати відсоток зварних швів для перевірки. Як правило, 100% зварних швів з розтягуванням з повним проваром вимагають UT, а 20% зварних швів з частковим проваром перевіряються. Звіти про НК повинні бути підписані сертифікованим інспектором рівня II або рівня III.
Сам процес зварювання повинен строго контролюватися. Дугове зварювання під флюсом (SAW) забезпечує глибоке проплавлення та постійну якість довгих безперервних зварних швів на двотаврових балках. Однак складні з’єднувальні пластини та ребра жорсткості вимагають дугового зварювання газовим металом (GMAW) або порошкового дугового зварювання (FCAW). Переконайтеся, що завод використовує правильні захисні гази та тип дроту для цих ручних і напівавтоматичних процесів. Бризки зварного шва необхідно механічно видалити перед тим, як сталь потрапить у дробеструйну камеру. Якщо бризки зафарбувати, вони з часом відламаються, піддаючи оголену сталь впливу елементів і ініціюючи локалізовану корозію.
Вимагайте специфікацій процедури зварювання (WPS), що відповідають стандарту AWS D1.1 або EN 1090.
Укажіть зварювання під флюсом (SAW) для всіх вбудованих двотаврових балок і основних колон.
Потрібне газове дугове зварювання (GMAW) для складних з’єднувальних пластин і елементів жорсткості.
Перед обробкою поверхні переконайтеся, що всі бризки зварювальних швів видалені механічним способом.
Вимагайте, щоб усі звіти про НК містили чіткі фотографії перевірених з’єднань і відповідні ультразвукові показання.
Вибирайте між гарячим цинкуванням і системами багатошарового фарбування. Виходячи з середовища кінцевого використання будівлі. Прибережні райони вимагають важкої гальванізації. Для зберігання хімікатів потрібні спеціальні епоксидні покриття. Вкажіть товщину фарби в мікронах. Важливо правильно підготувати поверхню. Обов’язкова дробеструйна обробка SA 2.5 перед нанесенням покриття. Без підготовки SA 2.5 грунтовка не прилипне, що призведе до передчасного відшарування та іржі. Для пофарбованих систем вибирайте епоксидну ґрунтовку з високим вмістом цинку, проміжне покриття із слюдяного оксиду заліза та поліуретанове верхнє покриття для стійкості до ультрафіолету. Для оцинкованих конструкцій вкажіть вагу цинкового покриття, як правило, 600 г/м2 для жорстких умов.
Не приймайте загальну специфікацію 'антиіржавої фарби'. Ви повинні визначити товщину сухої плівки (DFT) для кожного окремого шару. Для стандартної комерційної будівлі може знадобитися загальна ТСП 120 мікрон, тоді як для важкого промислового об’єкта, що піддається впливу корозійних газів, може знадобитися 250 мікрон або більше. Завод повинен використовувати калібрований магнітний товщиномір для перевірки ТСП перед відправленням. Якщо ви обираєте гаряче цинкування, переконайтеся, що фабрика свердлить належні вентиляційні та дренажні отвори у всіх порожнистих секціях і збірних елементах, щоб запобігти вибуху газів, що уловлюються, у цинковій ванні та дозволити надлишку цинку вільно стікати.
Неструктурні компоненти є критичними для a збірно-розбірний сталевий склад . Порівняйте такі варіанти ізоляції, як EPS, поліуретан і сендвіч-панелі Rockwool. Зробіть свій вибір на основі необхідних R-значень. Від цих панелей залежить енергоефективність і цілісність конструкції. Переконайтеся, що ізоляційні матеріали відповідають місцевим нормам пожежної безпеки та горючості. Розмір товщини зовнішніх сталевих листів на сендвіч-панелях визначає їх стійкість до уламків вітру та граду. Для зовнішніх листів вказуйте мінімум 0,5 мм. Панелі Rockwool забезпечують чудову вогнестійкість і звукоізоляцію, що робить їх обов’язковими в багатьох міських комерційних зонах.
Основний матеріал сендвіч-панелі визначає її продуктивність. Пінополістирол (EPS) є дешевим, але легкозаймистим, тому його слід уникати в будь-яких приміщеннях, де зберігаються горючі товари. Поліуретан (PUR) і поліізоціанурат (PIR) забезпечують чудову термостійкість, дозволяючи виготовляти тонші панелі, а PIR забезпечує кращу вогнестійкість, ніж PUR. Rockwool (мінеральна вата) повністю негорючий і забезпечує справжній протипожежний бар'єр. Вибираючи Rockwool, ви повинні визначити щільність серцевини мінеральної вати, яка зазвичай становить від 100 кг/м3 до 120 кг/м3. Панелі меншої щільності з часом розшаровуються та прогинаються, руйнуючи структурну цілісність системи облицювання.
Панелі EPS: низька вартість, низька вогнестійкість, достатня теплоізоляція. Підходить тільки для тимчасових або малонебезпечних сільськогосподарських споруд.
Поліуретанові (PU/PIR) панелі: висока термічна ефективність, помірна або хороша вогнестійкість, чудовий бар’єр для вологи. Ідеально підходить для холодного зберігання.
Панелі Rockwool: чудова вогнестійкість, чудові акустичні властивості, більша вага. Обов’язковий для промислових і міських комерційних зон високого ризику.
Скловатні панелі: хороша теплоізоляція, негорючі, економічно вигідні для великих дахів, які потребують легкого протипожежного захисту.
Різні Інкотермс впливають на відповідальність покупця. FOB, CIF і DDP змінюють вашу загальну вартість. Штучно занижені котирування CIF часто приховують непомірні портові збори призначення. Зрозумійте, хто оплачує страхування та фрахт. Попередньо уточніть плату за обслуговування терміналу. Коли постачальник пропонує ціну CIF, він контролює експедитора. Недобросовісні експедитори пропонують заводу низьку ставку морського фрахту, але окупають свою маржу, стягуючи з покупця величезні збори за випуск, документи та термінальні збори за обробку в порту призначення. Умови FOB дають вам контроль над експедитором і забезпечують прозорі витрати на пункт призначення.
Відповідно до умов FOB (Free On Board), фабрика несе відповідальність за всі витрати та ризики до моменту завантаження сталі на судно в китайському порту. Ви домовляєтесь про морські перевезення безпосередньо з експедитором, якому довіряєте. Це усуває неочікувану плату, коли контейнер прибуває. Якщо у вас бракує досвіду імпорту, розгляньте DDP (доставка з оплатою мита), де постачальник обробляє все, аж до вашого будівельного майданчика. Однак для DDP потрібен висококваліфікований постачальник із потужною мережею міжнародних митних брокерів, і ви заплатите за цю зручність велику суму.
Дизайн будівлі впливає на використання контейнерів. Вкладання двотаврових балок економить простір. Для великих компонентів потрібні контейнери Open Top (OT) або Flat Rack (FR). Погана оптимізація контейнерів стирає початкову економію коштів. Плануйте логістику доставки на етапі проектування. Стандартний 40-футовий контейнер High Cube вміщує приблизно від 20 до 25 тонн щільного сталевого каркасу. Однак громіздкі предмети, такі як легкі кроквяні конструкції даху або товсті сендвіч-панелі, заповнять об’єм контейнера задовго до досягнення ліміту ваги. Співпрацюйте з командою деталізації, щоб переконатися, що розміри компонентів ефективно підходять до стандартних розмірів контейнера, уникаючи величезних додаткових зборів, пов’язаних із транспортуванням негабаритного вантажу.
Програмне забезпечення для деталізації може імітувати завантаження контейнера. Вимагайте план завантаження контейнера перед початком виготовлення. Якщо основна кроква має довжину 12,5 метрів, вона не поміститься в стандартний 40-футовий контейнер (внутрішня довжина якого становить приблизно 12,03 метра). Інженер повинен запровадити болтове з’єднання, щоб розбити крокву на дві коротші частини. Хоча це додає незначні витрати на додаткові торцеві пластини та високоміцні болти, це економить тисячі доларів, уникаючи потреби в спеціалізованих транспортних контейнерах Flat Rack.
Зверніться до ліцензованого митного брокера. Завчасно визначте відповідні коди HS. Перевірити наявність антидемпінгових мит. Розслідувати тарифи розділу 301 на китайську сталеливарну продукцію. Імпортні податки дуже відрізняються залежно від країни призначення. Негайно врахуйте це у свій бюджет. Багато країн захищають свою національну металургійну промисловість за допомогою суворих антидемпінгових тарифів, які можуть перевищувати 100% вартості комерційної фактури. Ваш митний брокер перевірить точні коди HS для збірних будинків порівняно з необробленими сталевими компонентами, оскільки тарифні ставки часто суттєво відрізняються між цими класифікаціями.
Не намагайтеся орієнтуватися в міжнародних митних правилах без професійного представника. Незначна неправильна класифікація в комерційному рахунку-фактурі може призвести до того, що ваші контейнери будуть конфісковані в порту, що призведе до великих щоденних витрат на простой. Переконайтеся, що фабрика надає детальний пакувальний список, який повністю відповідає комерційному рахунку-фактурі та коносаменту. Будь-яка розбіжність у вазі, кількості штук або описі матеріалів спричинить митний аудит і значно затримає ваш проект.
Ретельно переглядайте магазинні креслення Tekla або AutoCAD. Виробництво ніколи не повинно починатися передчасно. Місцевий ліцензований інженер-конструктор повинен переглянути остаточні креслення виготовлення. Вони повинні поставити печатку на плани відповідності. Це запобігає дорогим модифікаціям на місці. Програмне забезпечення для деталізації, наприклад Tekla Structures, створює точні файли ЧПК, які використовуються для різання та свердління. Якщо конфлікт існує в 3D-моделі, він виявиться на будівельному майданчику. Переконайтеся, що виробник надає комплексний засіб перегляду 3D-моделей для вашої команди, щоб перевірити деталі з’єднань, розташування анкерних болтів і зазори для кріплень перед тим, як приступити до виробництва.
Зверніть особливу увагу на схему установки анкерних болтів. Завод має надати цей креслення за кілька тижнів до надходження сталі, щоб ваш бетонний підрядник міг залити фундамент. Переконайтеся, що розміри опорної плити та розташування отворів для болтів на заводських кресленнях ідеально відповідають плану установки анкерних болтів. Розбіжність у цьому випадку означає, що сталеві колони не підходять до бетонних опор, що вимагає свердління нових отворів у важких сталевих опорних плитах на місці, що порушує цілісність конструкції та руйнує оцинковане або пофарбоване покриття.
Пошкодження під час транспортування є значним ризиком. Погнуті прогони та подряпана фарба спричиняють затримки. Пом’яті сендвіч-панелі погіршують теплоізоляцію. Вкажіть вимоги до сталевих піддонів. Дотримуйтесь правильної техніки обв’язки. Потрібні вологопоглинаючі матеріали всередині транспортних контейнерів. Сталеві компоненти повинні бути згруповані за типом деталей і послідовністю монтажу. Важкі первинні рами повинні бути закріплені за допомогою міцної сталевої стрічки та дерев’яного кріплення, щоб запобігти зсуву під час океанського транзиту. Сендвіч-панелі вимагають захисту країв, і їх ніколи не можна класти на дно важкої стопки. Мішки з осушувачем є обов’язковими для запобігання утворенню конденсату та білої іржі під час морських подорожей із вологим повітрям.
Розвантажувати контейнер, наповнений 20 тоннами сталі, небезпечна робота. Якщо фабрика завантажує контейнер, перетягуючи вільні балки всередину за допомогою навантажувача, вам доведеться витягувати їх таким же чином, ризикуючи серйозними травмами вашої бригади та пошкодженням сталі. Обов’язково завантажуйте всі компоненти на виготовлені на замовлення сталеві полози, які можна легко витягнути з контейнера за допомогою важкого вилкового навантажувача або ланцюга, прикріпленого до екскаватора. Незначна додаткова вартість сталевих пакувальних рам миттєво окупається за рахунок скорочення часу розвантаження та підвищення безпеки на місці.
Потрібні сталеві піддони для легкого розвантаження за допомогою стандартних навантажувачів або екскаваторів.
Обов’язкові нейлонові підйомні стропи для пофарбованих компонентів, щоб запобігти пошкодженню подряпин під час роботи крана.
Укажіть включення фарби для ретушування, яка точно відповідає кольоровому коду RAL основної рами.
Вимагайте докладних пакувальних листів із перехресними посиланнями на номери контейнерів і номери деталей.
Для всіх сендвіч-панелей і прогонів холодного формування потрібні міцні захисні краї.
Відсутні болти або незначні компоненти трапляються під час доставки. Обговоріть положення про місцеве відшкодування. Виробник повинен компенсувати відсутні стандартні частини. Переконайтеся, що вони надають вичерпні посібники зі встановлення. Англомовні карти нумерації деталей є важливими для робочих місць. Кожен окремий сталевий компонент повинен мати твердо вибитий або чітко намальований номер деталі, який безпосередньо відповідає монтажним кресленням. Вкажіть від 3% до 5% надлишку для всіх кріплень, гайок і шайб, щоб врахувати втрати на місці. Встановіть чіткий протокол зв’язку з командою інженерів фабрики, щоб швидко вирішити будь-які проблеми з встановленням на місці за допомогою відеодзвінків.
Монтажні креслення повинні бути інтуїтивно зрозумілими. Купа сталі на робочому місці марна без чіткої карти, де вказано, куди йде кожна деталь. Фабрика повинна надавати тривимірні ізометричні види кадрової послідовності, а не просто плоскі двовимірні креслення. Переконайтеся, що номери деталей, намальовані на сталі, стійкі до атмосферних впливів і не змиваються під час транспортування або зберігання на відкритому повітрі. Якщо основний компонент виготовлено неправильно, фабрика повинна погодитися покрити вартість локальної модифікації сертифікованим зварювальником, замість того, щоб змушувати вас тижнями чекати, поки запасну частину буде відправлено за кордон.
Зберіть ваші місцеві дані про навантаження на навколишнє середовище та точні вимоги до будівельних норм у єдину технічну характеристику.
Створіть всеосяжний запит пропозицій (RFQ) із зазначенням вимог щодо НК, МТС та підготовки поверхні.
Перед підписанням будь-яких контрактів залучайте сторонню інспекційну службу для перевірки ваших заводів, які увійшли до короткого списку.
Зверніться до ліцензованого митного брокера, щоб перевірити точні імпортні мита, антидемпінгові ризики та коди HS.
Доручіть місцевому інженеру-конструктору перевірити та поставити печатку на всіх остаточних цехових кресленнях перед тим, як дозволити виробництво.
A: Стандартне виробництво займає від 30 до 45 днів залежно від ефективності заводу та складності проекту. Транзитний час доставки додає ще від 15 до 40 днів залежно від вашого регіону. Завжди враховуйте потенційні затримки митного оформлення, коли плануєте графік будівництва об’єкта.
A: Так, вони можуть виготовляти ці коди. Однак покупець повинен надати конкретні інженерні параметри. Ви повинні перевірити відповідність через місцевих інженерів. Не думайте, що стандартні китайські національні коди пройдуть місцеву муніципальну інспекцію.
A: Наймайте сторонні інспекційні агентства, такі як SGS або TUV. Запитуйте вичерпні звіти про НК для всіх первинних зварних швів. Вимагайте відеотурів об'єктом у прямому ефірі під час конкретного виробництва, щоб візуально підтвердити стандарти поводження з матеріалами та виготовлення.
A: EPS є економічно ефективним, але легкозаймистим. Поліуретан (PU) забезпечує відмінну термічну ефективність і кращу вогнестійкість. Сендвіч-панелі Rockwool забезпечують найвищу вогнестійкість і звукоізоляцію, що робить їх ідеальними для суворих будівельних норм.
A: Стандартна галузева практика передбачає надсилання постачальниками критично важливих запасних частин авіаперевезеннями. Для незначних стандартних компонентів, як-от болтів, попередньо домовтеся про умову контракту, яка дозволить вам придбати їх на місці та отримати відшкодування безпосередньо від виробника.
A: Так, для нестандартних розмірів часто потрібні спеціалізовані контейнери. Великі колони або ферми можуть потребувати контейнерів Flat Rack або Open Top. Ці спеціалізовані способи доставки значно збільшують витрати на транспортування порівняно зі стандартними 40-футовими контейнерами High Cube.
A: Q235 має нижчу межу текучості та зазвичай використовується для вторинних каркасів, таких як прогони та пояси. Q355 забезпечує вищу межу текучості та є стандартним вибором для основних структурних каркасів, включаючи основні колони та балки даху.


